Дефекты литья пластмасс под давлением: причины и способы устранения
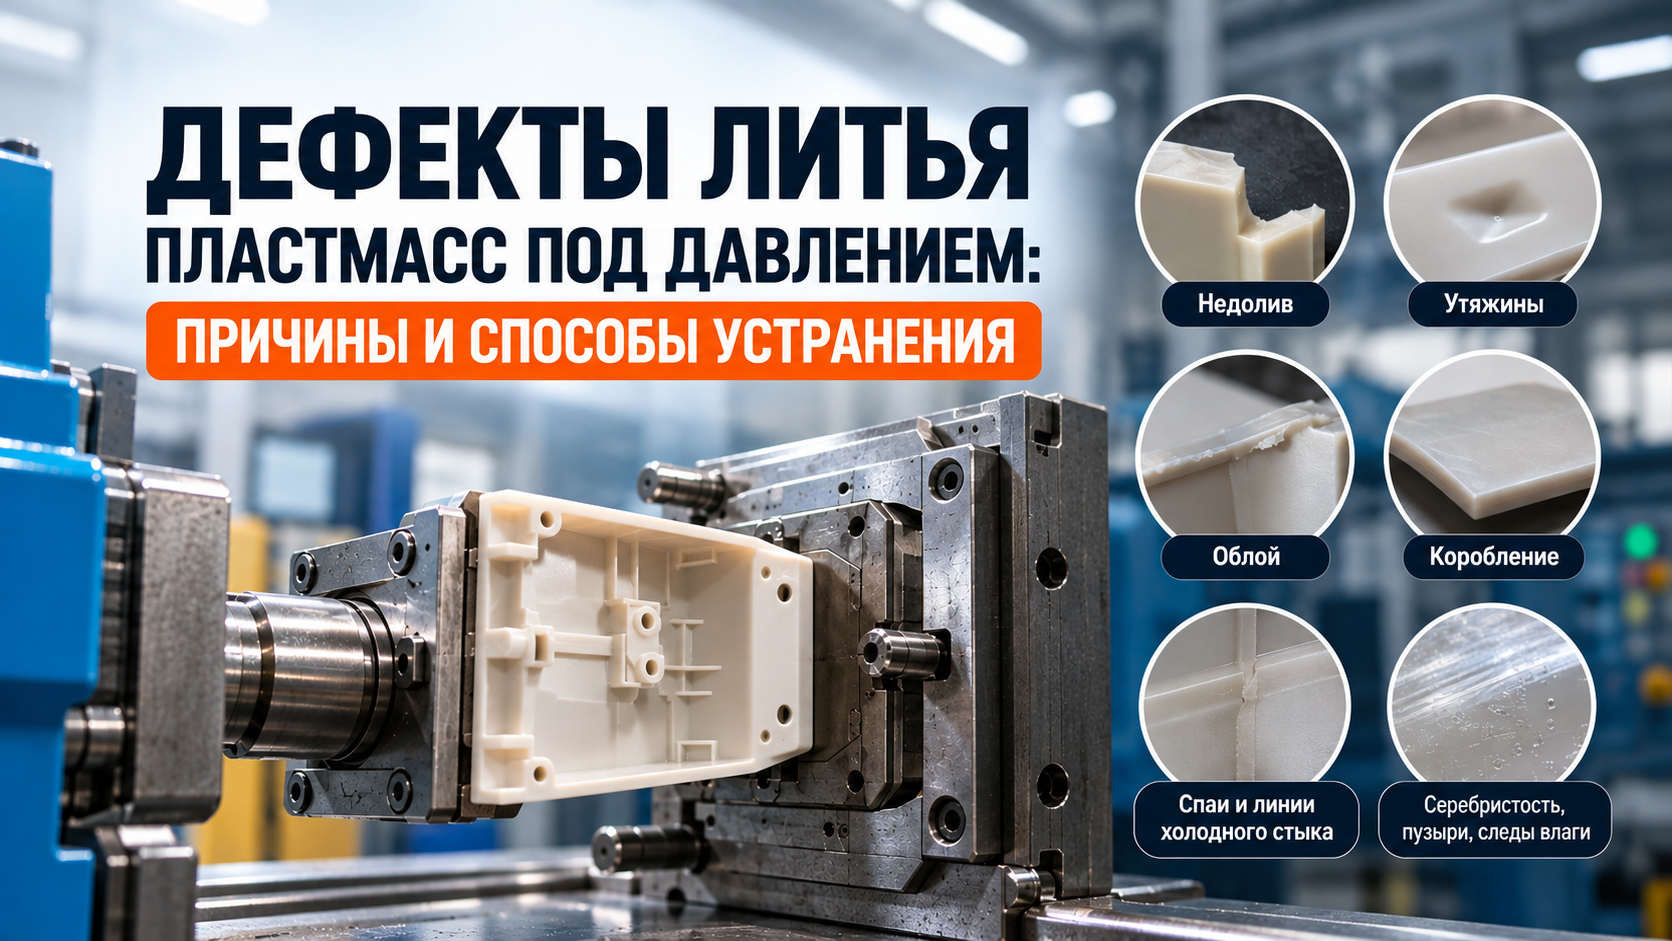
Пресс-форма исправно работает, термопластавтомат выдерживает заданный цикл, но готовые изделия выходят с браком. На одной детали появилась утяжина, на другой — облой по линии разъема, третья деформировалась после охлаждения. Что пошло не так?
Дефекты литья пластмасс под давлением возникают из-за нарушений технологического режима, особенностей полимерного материала, конструктивных недостатков или износа пресс-формы. При этом одинаковые внешние признаки не всегда означают одну и ту же причину. Например, недолив может быть связан как с низкой температурой расплава, так и с плохим газоотведением.
Разберем основные виды брака пластиковых изделий, способы диагностики и практические меры по устранению дефектов. Отдельно рассмотрим ситуации, когда корректировки параметров литья уже недостаточно и требуется ремонт оснастки.
Почему возникает брак при литье под давлением
При литье пластмасс расплавленный полимер поступает в полость пресс-формы, заполняет ее, уплотняется под давлением и постепенно охлаждается. После затвердевания готовую деталь извлекают.
Любое отклонение на этих этапах способно повлиять на качество изделия.
Основные причины брака можно разделить на четыре группы:
- Нарушение режима литья. Неправильная температура расплава или формы, скорость впрыска, давление выдержки, время охлаждения.
- Проблемы с материалом. Избыточная влажность, загрязнения, термическая деструкция, неподходящая марка полимера.
- Недостатки конструкции. Неудачное расположение литников, перепады толщины стенок, слабое газоотведение, неравномерное охлаждение.
- Износ пресс-формы. Повреждение линии разъема, направляющих, вставок, выталкивателей и других элементов.
Сложность диагностики в том, что параметры взаимосвязаны. Например, увеличение давления впрыска может устранить недолив, но одновременно вызвать облой.
Поэтому искать причину нужно последовательно, оценивая не только внешний вид отливки, но и фактические условия ее изготовления.
Недолив: почему пластик не заполняет пресс-форму
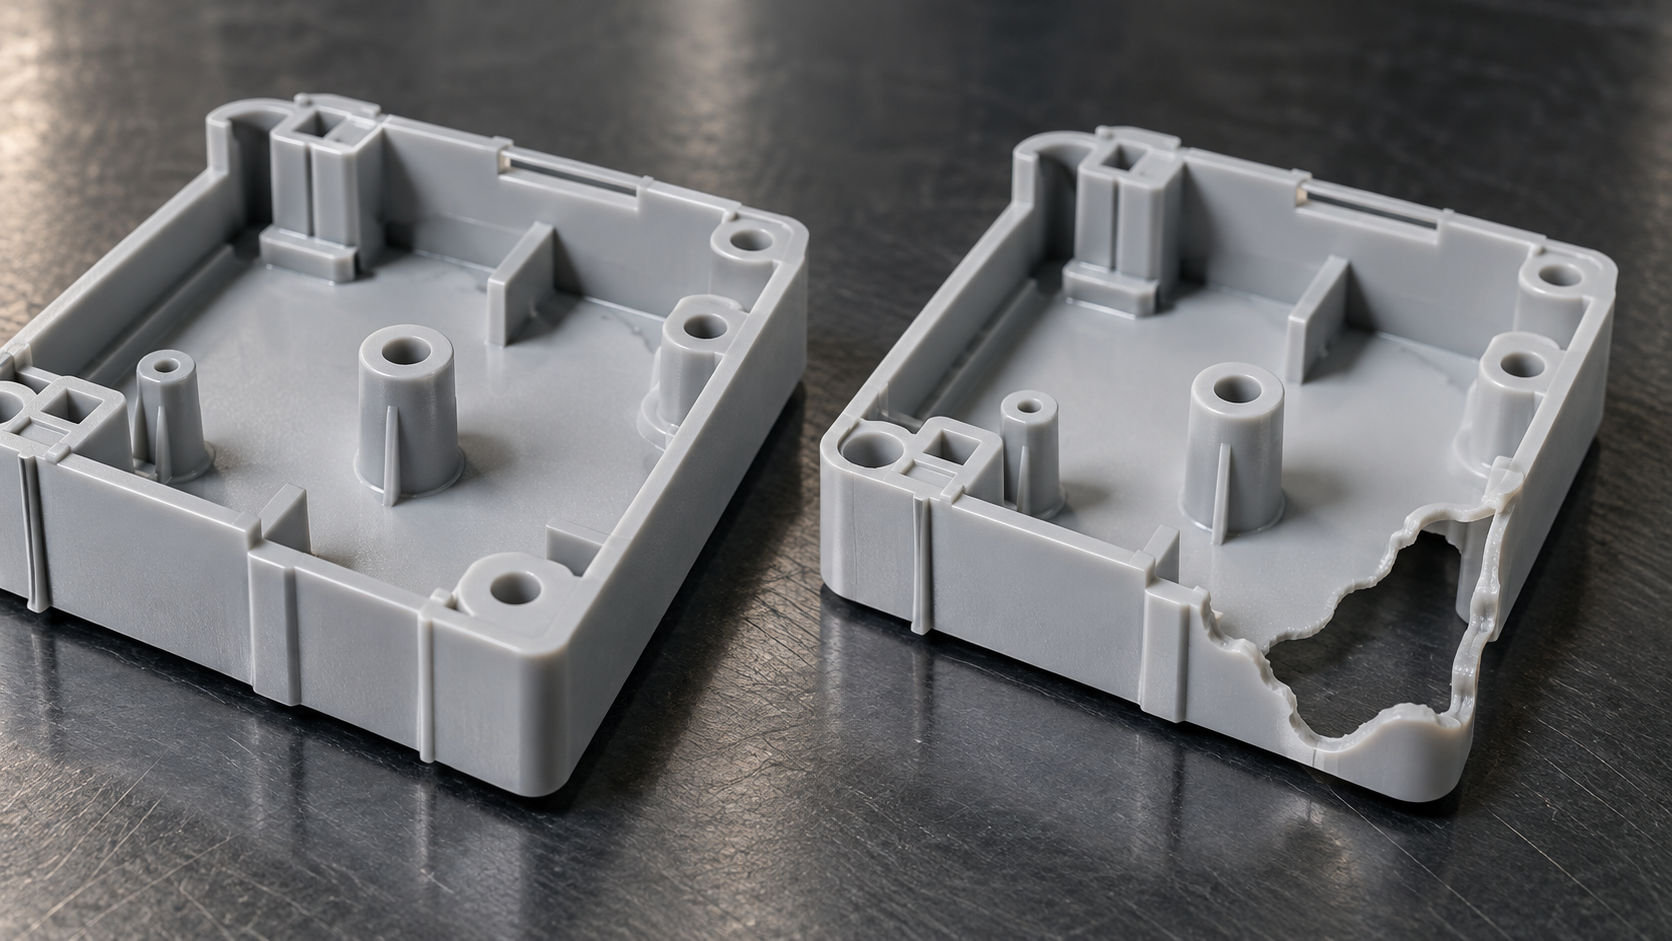
Недолив — дефект, при котором расплав не заполняет формующую полость полностью. У готовой детали отсутствует часть стенки, угол, ребро жесткости или другой конструктивный элемент.
Чаще всего проблема возникает в тонкостенных участках, удаленных от литникового впуска.
Причины недолива
- Недостаточная доза материала. Объема расплава не хватает для полного заполнения полости.
- Низкая температура расплава. Вязкость полимера увеличивается, он хуже проходит через узкие каналы и быстрее затвердевает.
- Недостаточная скорость или давление впрыска. Расплав останавливается раньше, чем достигает удаленных участков.
- Плохое газоотведение. Воздух остается внутри полости и препятствует продвижению пластика.
- Засорение литниковой системы. Загрязнения или неисправность горячеканальной форсунки ограничивают поступление материала.
Как устранить недолив
Сначала проверяют дозу впрыска, остаточную подушку расплава и момент переключения на выдержку. Затем оценивают температуру материала, скорость заполнения и доступное давление.
Если дефект постоянно возникает в одном месте, необходимо проверить соответствующий участок литниковой системы и вентиляционные зазоры.
При сложной геометрии полезно провести серию неполных заполнений. Такие отливки показывают направление движения расплава и зоны, в которых поток останавливается.
Не стоит сразу устанавливать максимальное давление: это может увеличить нагрузку на оснастку и спровоцировать другие дефекты.
Утяжины: причины появления впадин на изделиях
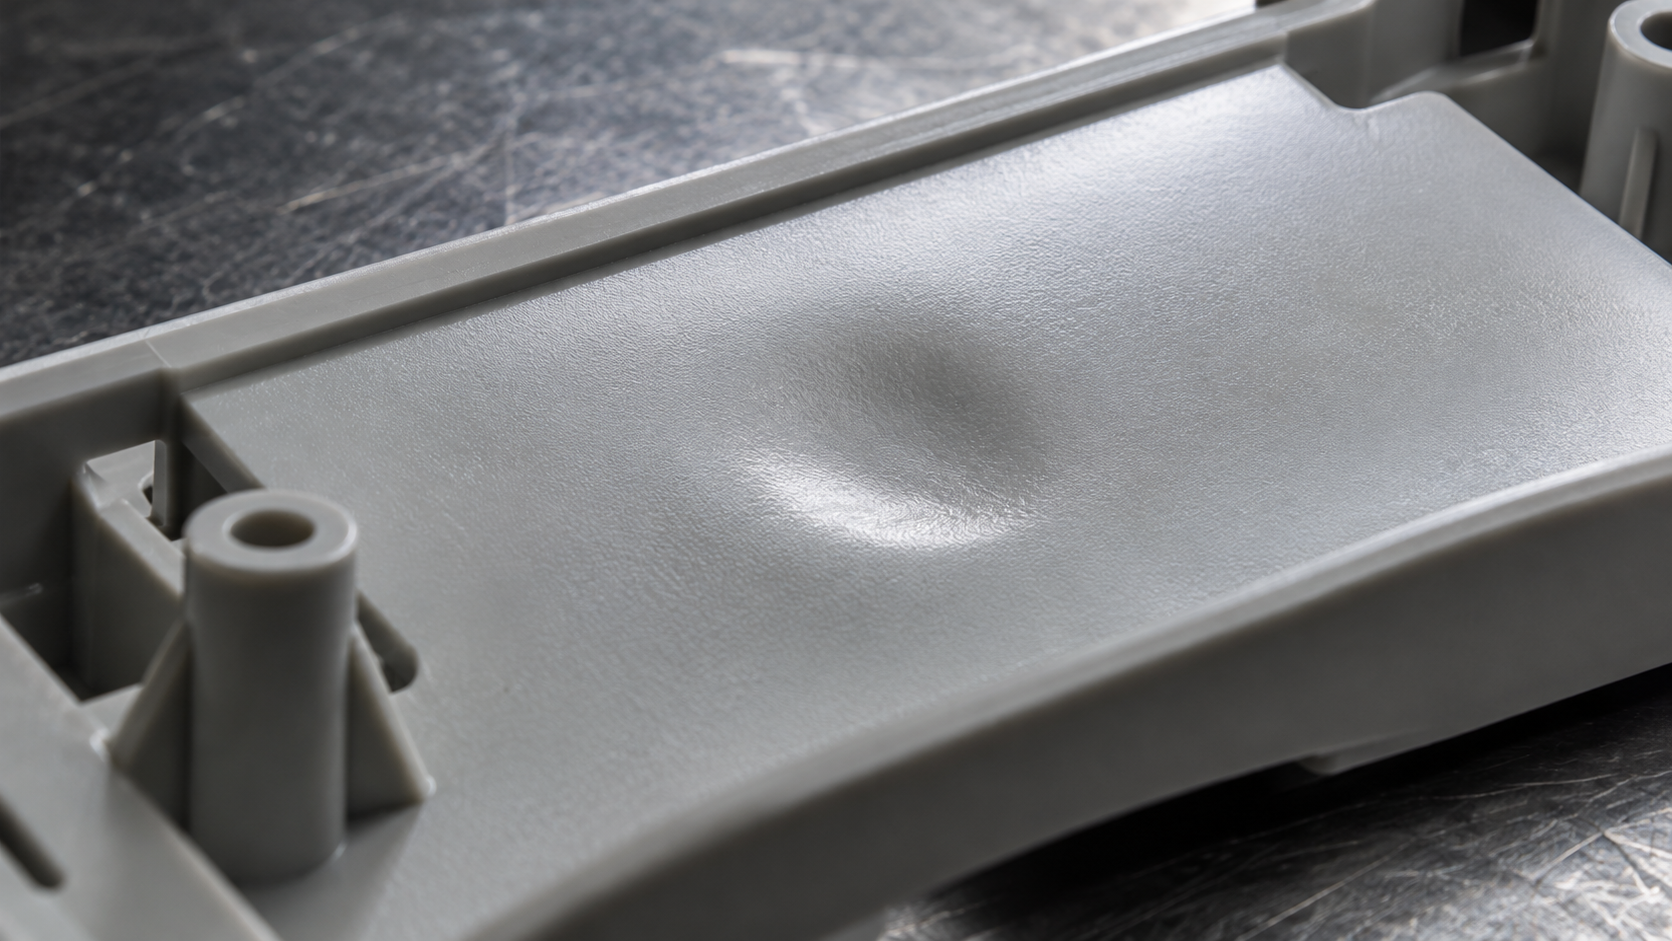
Утяжины — небольшие углубления на поверхности пластиковой детали. Обычно они появляются над массивными участками, ребрами жесткости, бобышками и местами соединения стенок.
Причина связана с усадкой полимера при охлаждении.
Наружный слой пластика затвердевает раньше внутреннего. Если сердцевина продолжает сокращаться, а дополнительный расплав уже не поступает, поверхность может втянуться внутрь.
Почему возникают утяжины
К основным причинам относятся:
- Недостаточное давление выдержки.
- Слишком короткая выдержка под давлением.
- Раннее затвердевание литникового впуска.
- Чрезмерная толщина отдельных участков.
- Неравномерное охлаждение.
- Неподходящее расположение точки впрыска.
Особенно заметны утяжины на гладких и глянцевых поверхностях, где даже небольшая впадина искажает отражение света.
Способы устранения
В первую очередь проверяют давление и продолжительность выдержки. Увеличивать их эффективно только до момента затвердевания литникового впуска.
Затем оценивают температуру формы, условия охлаждения и геометрию изделия.
Если причиной стала избыточная толщина пластика, может потребоваться уменьшение толщины ребер, изменение бобышек или переработка переходных участков.
Важно отличать утяжины от внутренних усадочных пустот. Последние могут не проявляться на поверхности, но снижать прочность детали.
Облой: почему появляется лишний пластик
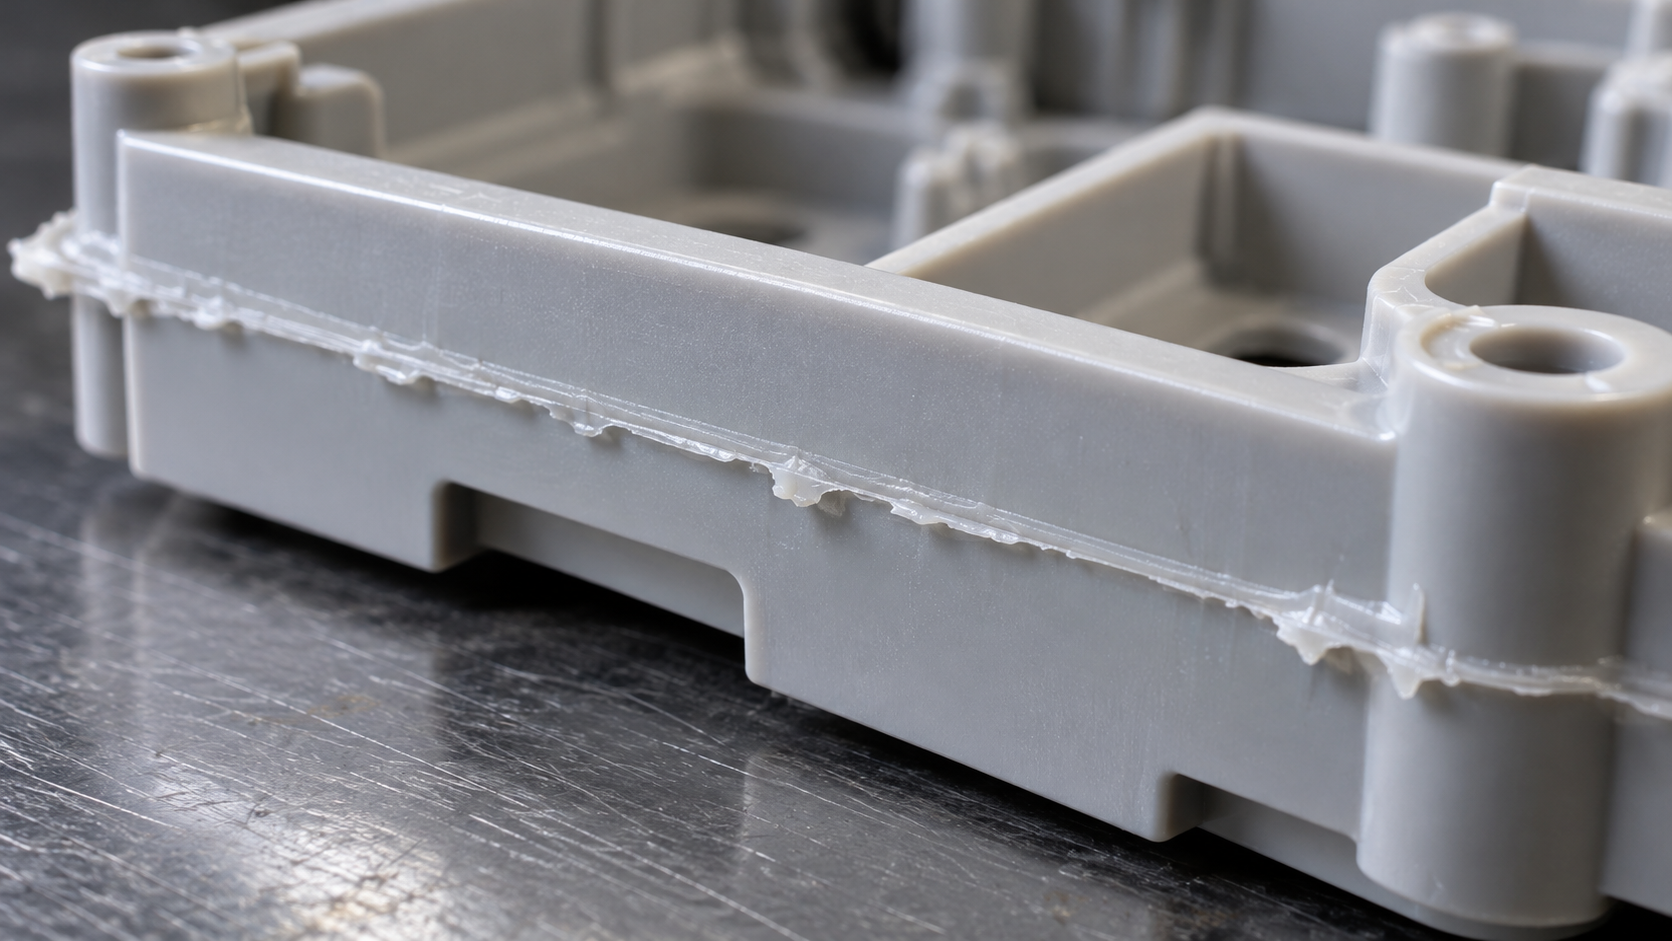
Облой представляет собой тонкую пленку или выступ из полимера, который образуется за пределами предусмотренной геометрии изделия.
Обычно он возникает по линии разъема пресс-формы, возле толкателей, вставок и подвижных элементов.
Даже небольшой облой способен мешать сборке, нарушать размеры и требовать дополнительной обработки.
Основные причины облоя
Избыточное давление в полости. Расплав проникает в небольшие зазоры между элементами пресс-формы.
Недостаточное усилие смыкания. Половины оснастки не удерживаются в требуемом положении под действием давления.
Износ запорных поверхностей. Повреждения и выработка металла нарушают плотность прилегания деталей.
Перекос элементов. Изношенные направляющие и неправильные посадки создают локальные зазоры.
Загрязнение линии разъема. Остатки пластика препятствуют полному смыканию формы.
Как убрать облой
Сначала определяют его расположение.
Если дефект возникает по всему периметру, проверяют давление, момент переключения на выдержку и усилие смыкания.
Локальный облой чаще требует осмотра конкретного участка пресс-формы. Необходимо проверить состояние запорных поверхностей, направляющих и подвижных вставок.
При механическом износе увеличение усилия смыкания не заменяет ремонт. Чрезмерная нагрузка может только ускорить повреждение оснастки.
Коробление: почему пластиковые детали деформируются
Коробление — изменение геометрии изделия после литья. Пластиковая панель изгибается, края поднимаются, корпус скручивается, а плоская поверхность приобретает нежелательную кривизну.
Иногда деталь выглядит правильной сразу после извлечения, но деформируется при дальнейшем охлаждении.
Причины коробления
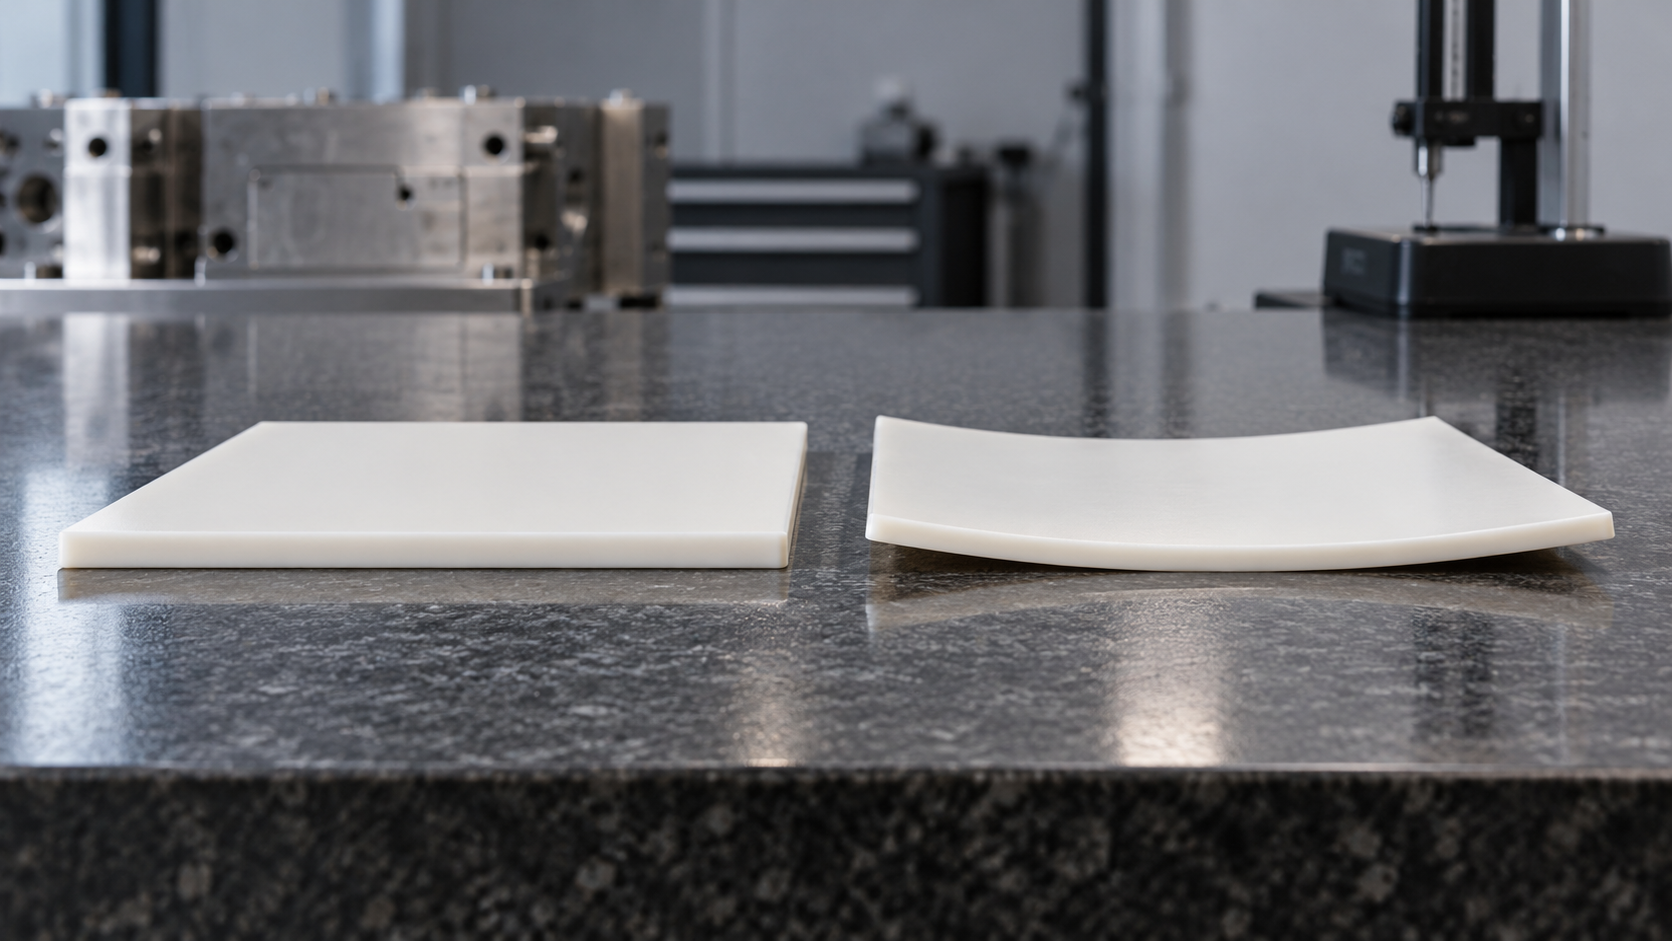
Главный механизм — неравномерная усадка полимера.
Если разные участки охлаждаются с различной скоростью, внутри изделия возникают напряжения. После извлечения из формы они перераспределяются и изменяют геометрию детали.
Дополнительные причины:
- Неодинаковая толщина стенок.
- Температурный дисбаланс между зонами пресс-формы.
- Недостаточное время охлаждения.
- Неравномерное давление уплотнения.
- Неправильное расположение литникового впуска.
- Ориентация армирующих волокон.
- Деформация при выталкивании.
Особенно сложное поведение характерно для стеклонаполненных пластиков, поскольку направление волокон влияет на усадку.
Как устранить коробление
Начинают с проверки системы охлаждения. Необходимо убедиться, что теплоноситель циркулирует во всех контурах с требуемыми параметрами.
Затем оценивают время охлаждения и температуру изделия при извлечении. Если пластик еще недостаточно жесткий, выталкиватели могут деформировать деталь.
При повторяющемся короблении проверяют толщину стенок, расположение впуска и конструкцию изделия.
Иногда проблему невозможно полностью устранить настройками оборудования. Требуется доработка пресс-формы или изменение геометрии детали.
Спаи и линии холодного стыка
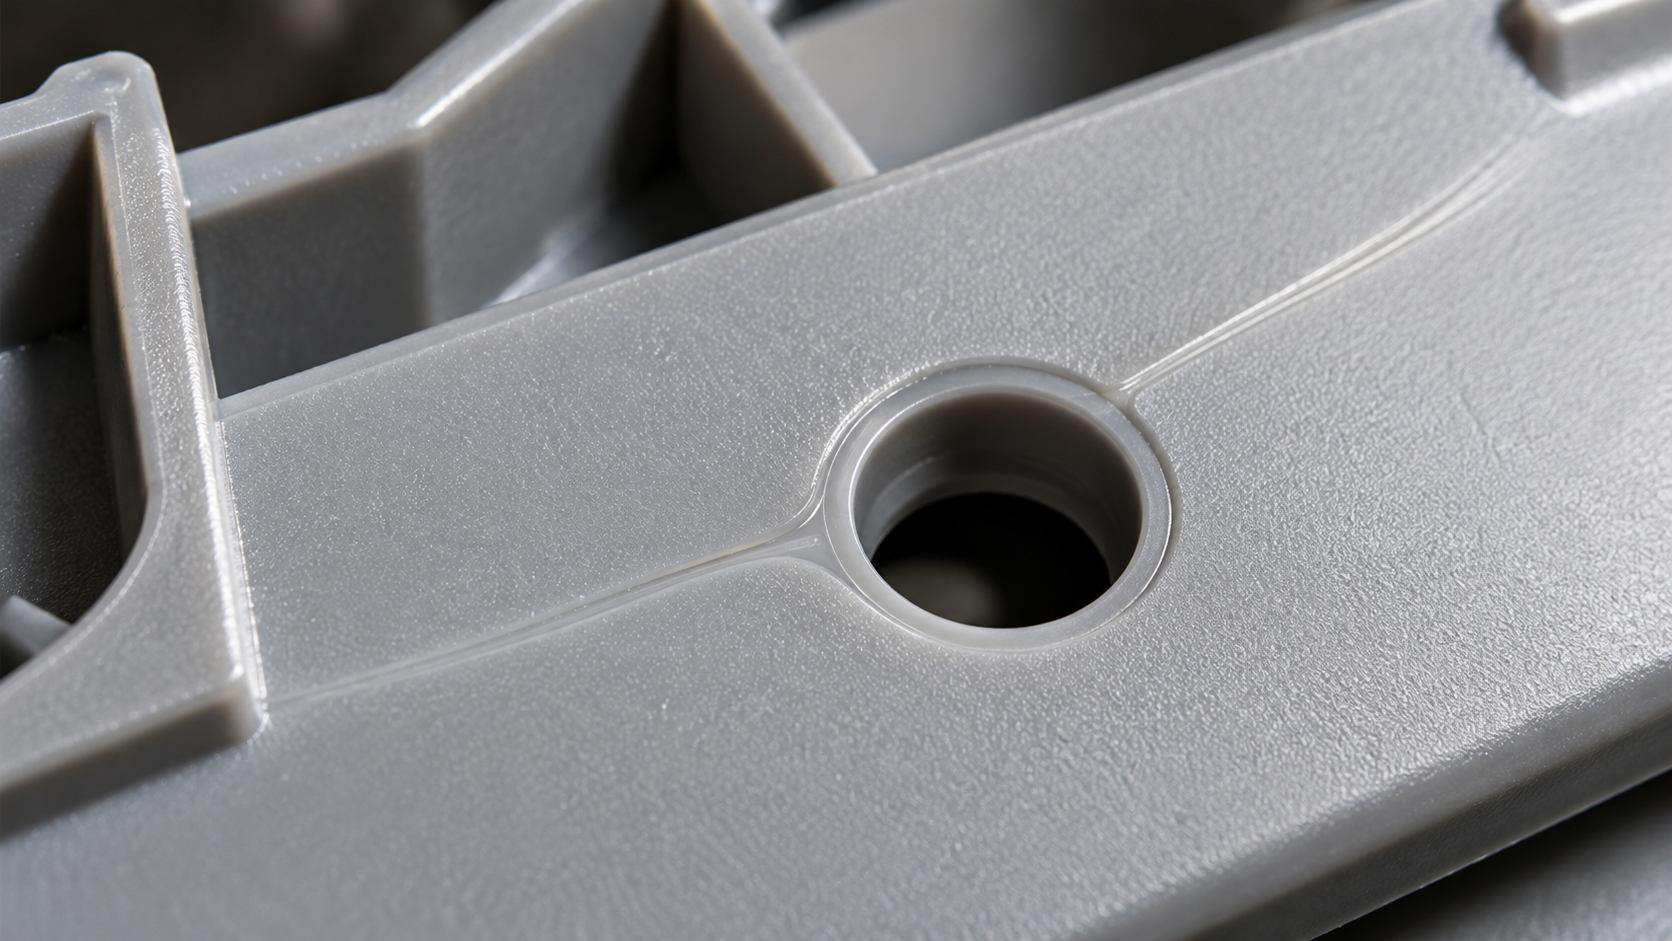
Линии спая образуются там, где встречаются два или несколько потоков расплавленного полимера.
Например, при заполнении корпуса с отверстием расплав разделяется, обтекает препятствие и снова соединяется. На месте встречи может остаться заметная линия.
Сам по себе такой след не всегда означает недопустимый брак. Однако при плохом соединении потоков участок способен потерять прочность.
Причины появления линий спая
На качество соединения влияют:
- Низкая температура расплава.
- Недостаточная температура пресс-формы.
- Неблагоприятная скорость заполнения.
- Воздух в месте встречи потоков.
- Загрязнение материала.
- Неудачное расположение литникового впуска.
У армированных полимеров дополнительное значение имеет ориентация волокон возле линии соединения.
Как устранить линии холодного стыка
Проверяют температурный режим, скорость заполнения и вентиляцию формующей полости.
Иногда повышение температуры в допустимых пределах улучшает соединение потоков.
Если линия спая постоянно возникает в нагруженной зоне, может потребоваться изменение положения впуска или геометрии изделия.
Для ответственных деталей недостаточно оценивать только внешний вид. Необходимо подтвердить прочность участка испытаниями.
Серебристость, пузыри и следы влаги
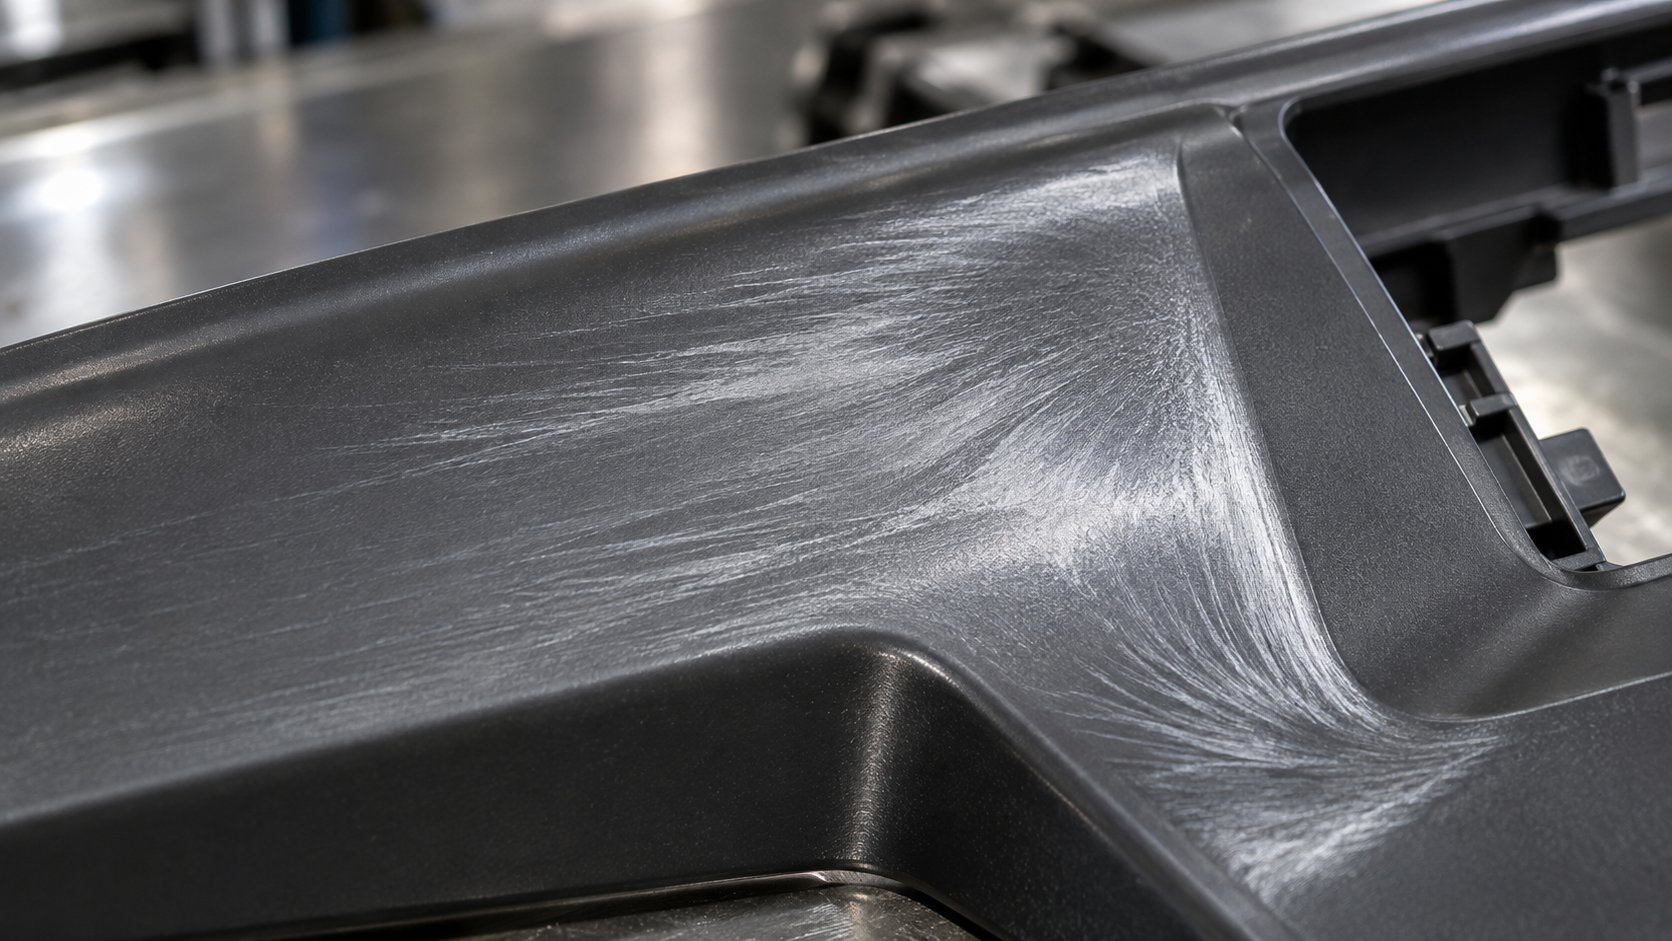
Серебристость проявляется светлыми полосами или разводами, часто вытянутыми по направлению течения расплава.
Пузыри выглядят как внутренние полости, иногда заметные через поверхность полупрозрачных изделий.
Хотя эти дефекты могут иметь общие причины, механизмы их образования различаются.
Почему появляется серебристость
Одна из распространенных причин — избыточная влажность полимера.
При нагревании влага превращается в пар, а у некоторых материалов дополнительно вызывает гидролитическую деструкцию.
Особенно важна правильная сушка гигроскопичных пластиков, включая полиамиды, поликарбонат и ПЭТ.
Однако серебристые разводы могут появляться также из-за захвата воздуха, загрязнений, перегрева или чрезмерного сдвигового воздействия в литниковом впуске.
Как устранить серебристость
Проверяют подготовку материала: температуру и продолжительность сушки, состояние сушильного оборудования и допустимую остаточную влажность.
Если сырье соответствует требованиям, анализируют температурный профиль цилиндра, скорость вращения шнека, противодавление, декомпрессию и состояние сопла.
Особое внимание уделяют времени пребывания расплава в цилиндре. При длительном нагреве чувствительные полимеры могут разрушаться.
Почему возникают пузыри
Необходимо различать газовые пузыри и усадочные пустоты.
Газовые включения связаны с воздухом, влагой или летучими компонентами в расплаве. Усадочные пустоты образуются при недостаточной компенсации сокращения объема в массивных участках.
Соответственно, способы устранения отличаются.
В первом случае проверяют материал и условия пластикации. Во втором — давление выдержки, время уплотнения, размеры литникового впуска и толщину стенок.
Если внутри непрозрачных изделий подозреваются пустоты, для диагностики используют разрезание контрольных образцов или подходящие методы неразрушающего контроля.
Дефект → причина → что менять
|
Дефект |
Основные причины |
Что проверить |
|
Недолив |
Недостаточная доза, высокая вязкость, плохое газоотведение |
Объем и скорость впрыска, температуру, литники, вентиляцию |
|
Утяжины |
Недостаточное уплотнение, массивные участки |
Давление и время выдержки, геометрию стенок |
|
Облой |
Избыточное давление, износ линии разъема |
Усилие смыкания, давление, запорные поверхности |
|
Коробление |
Неравномерная усадка и охлаждение |
Температуру формы, контуры охлаждения, время цикла |
|
Линии спая |
Встреча охлажденных потоков, воздух |
Температуру, скорость заполнения, вентиляцию |
|
Серебристость |
Влага, воздух, перегрев |
Сушку материала, пластикацию, температурный режим |
|
Пузыри |
Газовые включения или локальная усадка |
Состояние сырья, выдержку, толщину стенок |
|
Прожоги |
Запертый воздух, перегрев полимера |
Газоотведение, скорость впрыска, температуру |
В каком порядке проводить диагностику
Чтобы не тратить время на хаотичную перенастройку оборудования, полезно придерживаться определенной последовательности.
- Зафиксировать дефект. Определить расположение, частоту появления и конкретное гнездо пресс-формы.
- Проверить сырье. Уточнить марку, партию, условия хранения, сушки и долю вторичного материала.
- Сравнить параметры литья. Оценить время заполнения, давление, температуру, положение шнека и массу изделий.
- Последовательно корректировать настройки. Изменять параметры контролируемо, фиксируя результат каждой проверки.
- Проверить пресс-форму. Осмотреть литники, вентиляцию, охлаждение, линию разъема и подвижные узлы.
- Подтвердить результат. Выпустить контрольную серию и убедиться в стабильности качества.
Одна отливка без дефектов еще не доказывает, что причина устранена. Важно добиться повторяемости результата.
Когда брак — это износ пресс-формы и нужен ремонт
Иногда технолог несколько раз корректирует давление, температуру и время цикла, но дефект возвращается. В таких случаях необходимо проверить механическое состояние оснастки.
Особенно показательны следующие признаки.
Облой постоянно возникает в одном месте
Локальное появление лишнего пластика может указывать на повреждение линии разъема, износ запорной поверхности или нарушение посадки вставки.
Если поверхности утратили правильную геометрию, изменение режима не восстановит их прилегание.
Недолив наблюдается только в одном гнезде
Для многоместных пресс-форм такая ситуация может быть связана с засорением отдельного литникового канала, нарушением вентиляции или неисправностью горячеканальной форсунки.
При наличии горячеканальной системы следует проверить нагреватели, термопары и температурную стабильность соответствующей зоны.
Подробнее эти неисправности разобраны в статье «Проблемы с горячеканальными пресс-формами: 5 типичных неисправностей».
Детали постепенно теряют точность
Если размеры изделий начинают отклоняться от установленных допусков, а качество ухудшается по мере эксплуатации формы, возможен износ направляющих, втулок, подвижных вставок или формообразующих поверхностей.
При этом сначала необходимо исключить нестабильность технологического процесса и изменение свойств материала.
Появились следы от выталкивателей
Задиры, вмятины и деформация при извлечении иногда возникают из-за неправильного охлаждения или чрезмерных усилий выталкивания.
Но причиной также могут быть перекос плиты толкателей, загрязнение каналов, износ направляющих и заедание отдельных элементов.
Продолжать работу с неисправным механизмом опасно для самой пресс-формы.
Когда необходим ремонт
Решение принимают после дефектовки оснастки.
В зависимости от обнаруженных повреждений выполняют очистку, восстановление посадочных поверхностей, шлифование, доводку, замену изношенных деталей, ремонт охлаждения или системы выталкивания.
При ремонте пресс-формы важно устранить не только видимые повреждения, но и причины их возникновения. Для этого проводят диагностику, проверяют состояние сопрягаемых элементов и определяют необходимый объем восстановительных работ.
Например, установка новой направляющей втулки без проверки сопряженной колонки и соосности элементов может привести к повторному износу.
Для серийного производства также имеет значение профилактическое обслуживание. Регулярная очистка вентиляционных каналов, контроль охлаждения, смазка направляющих и проверка подвижных узлов помогают выявлять проблемы до появления массового брака.
При литье пластмасс на заказ качество изделия во многом определяется еще на стадии проектирования. Правильный выбор материала, геометрии стенок, литниковой системы и охлаждения позволяет заранее снизить риск характерных дефектов.
Как добиться стабильного качества литья
Дефекты литья пластмасс под давлением требуют не случайной корректировки настроек, а последовательной диагностики. Недолив связан с нарушением заполнения, утяжины — с локальной усадкой, облой — с проникновением расплава в зазоры. Коробление указывает на неоднородность усадки, а линии спая, серебристость и пузыри требуют анализа движения и состояния полимера.
Главное — отделить технологические причины от конструктивных недостатков и механического износа пресс-формы. Если режим и подготовка материала соответствуют требованиям, но дефекты повторяются, необходимо проверить состояние оснастки.
Компания «ПластПос» занимается проектированием и изготовлением пресс-форм, их ремонтом, металлообработкой и производством пластиковых изделий методом литья под давлением. При возникновении повторяющегося брака можно обратиться к специалистам для оценки состояния пресс-формы и определения необходимых работ.
Стабильное производство начинается с устранения причины дефекта, а не его временной компенсации настройками термопластавтомата.